
Kako odabrati zavarivača
Odabir pravog aparata za zavarivanje nije uvijek lak zadatak. Mnogi nerazumljivi parametri navedeni za svaki uređaj češće su komplikacija nego pojednostavljenje. Često su navedeni podaci varljivi ili trgovac namjerno skreće pozornost kupca na neki od parametara, koji u konačnici ne mora biti najvažniji. Stoga ćemo vam u ovom članku pokušati dati pregled kako se snalaziti u parametrima, koji su važni za krajnjeg potrošača i na temelju čega odabrati aparat za zavarivanje.
Danas se mnogi trgovci fokusiraju na maksimalnu struju zavarivanja, iako to nije najvažniji parametar. Važniji parametar je nosivost ili snaga. Ova brojka pokazuje koliko se intenzivno aparat za zavarivanje može koristiti prije nego što se aktivira toplinska zaštita motora.
Nosivost aparata za zavarivanje mjeri se prema standardu  EU - EN 60974-1. Ovaj standard nalaže mjerenje ovog parametra pri temperaturi okoline od 40°C. Razlog tome je što je pri temperaturi od npr. 20°C hlađenje zavarivača znatno intenzivnije pa bi stoga parametar opterećenja trebao biti upola manji.
I kako radi? Standardno mjerenje odvija se na temperaturi okoline od 40°C u 10-minutnom radnom ciklusu, što je 100% vremena. Na primjer, aparat za zavarivanje ima određeno opterećenje od 140A 20% i 80A 60%. Ovaj određeni parametar znači da pri temperaturi okoline od 40°C možemo neprekidno zavarivati na 140A 2 minute dok se ne aktivira toplinska zaštita, a zatim napraviti pauzu da se ohladi 8 minuta. Ili zavarite na 80 A 6 minuta i zatim pauzirajte da se ohladi 4 minute. Naravno, sve dok je temperatura okoline ispod 40°C, parametri nosivosti su znatno povoljniji.
A to je bio samo prvi parametar... Svaki aparat za zavarivanje , a pogotovo onaj složeniji, ima svoje specifične funkcije. Materijal koji se zavaruje također je bitan. Kod zavarivanja čelika uobičajenih dimenzija izbor primjenjivih metoda je širok. Možemo koristiti MIG/MAG, MMA ili TIG. Međutim, ako ćete zavarivati aluminijske konstrukcije, nećete napraviti rupu na svijetu s konvencionalnom elektrodom ili TIG plamenikom. Čak ni u aluminiju, naravno. Za zavarivanje aluminija i njegovih legura potražite modele sa značajkama kao što su TIG/AC/DC LIFT/HF, Balance ili Duty Cycle. Za zavarivanje nestandardnih veličina čelika s naglaskom na estetici potražite zavarivače sa značajkama PULSE, PoP, Slope Down, Short Arc, Spray Arc i Bi-Level.
Vodič za nazive značajki zavarivača
MMA (Manual Metal Arc) je metoda za 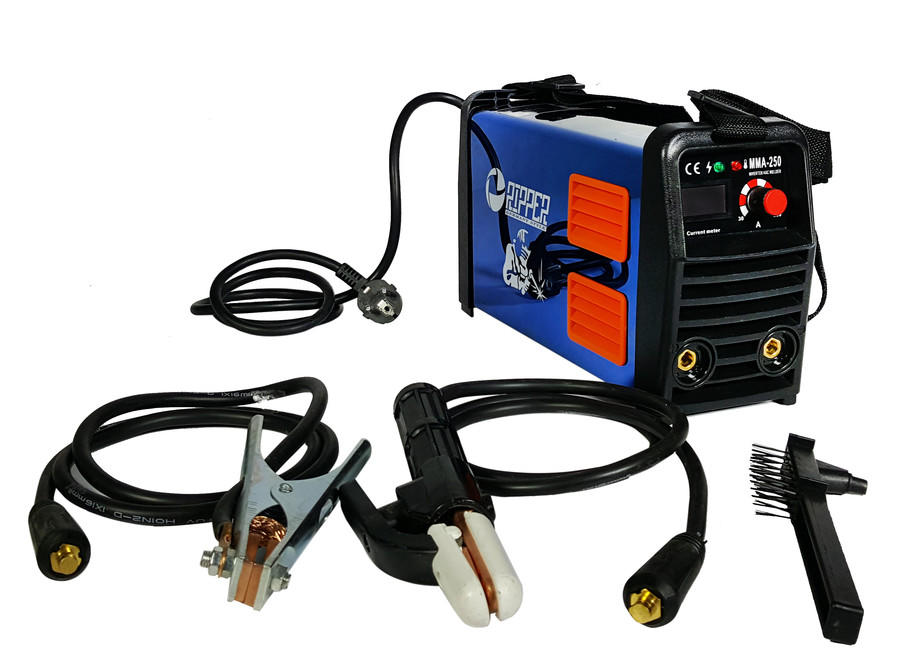 ručno elektrolučno zavarivanje pomoću obloženih elektroda za zavarivanje. Izvor za zavarivanje može biti AC - izmjenični napon (šablonski zavarivači) ili DC - istosmjerna struja (inverteri). Gotovo sve obložene elektrode spojene su na pozitivni pol izvora. Stezaljka za uzemljenje spojena je na negativni pol izvora.
MIG-MAG (Metal Inert Gas - Metal Active Gas) je metoda zavarivanja gdje se dodatni materijal kontinuirano dovodi do mjesta zavarivanja pomoću uređaja za punjenje, dodatni materijal se topi električnim lukom, a fuzijska kupka je zaštićena od atmosferske oksidacije inertnim plinom koji se dovodi na mjesto zavarivanja. Inače također metoda zavarivanja u zaštitnoj atmosferi.
FLUX je nova, moderna metoda zavarivanja slična MIG-MAG metodi, gdje je zaštita od inertnog plina zamijenjena materijalom isparenim taljenjem žice za zavarivanje i zaštitom taline od atmosferske oksidacije. Ova žica za zavarivanje (također nazvana "cijevna") zapravo je smotana traka ispunjena rutilnim ili bazičnim punilom s primjesama. S ovom FLUX metodom eliminirana je potreba za dodatnom plinskom opremom uz sve prednosti koje ima MIG-MAG zavarivanje.
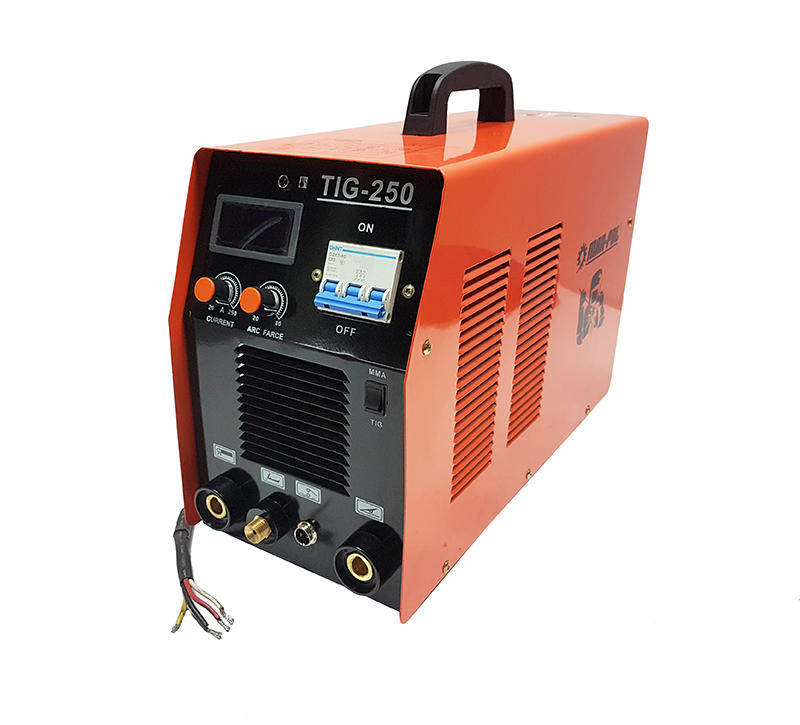 TIG (Tungsten Inert Gass) - Metoda zavarivanja je postupak zavarivanja koji koristi toplinu oslobođenu od zapaljenog električnog luka koja se održava između netopive elektrode (volfram) i dijela koji se zavariva. Volfram elektroda se drži pištoljem za zavarivanje prikladnim za prijenos potrebne struje zavarivanja, koji štiti samu elektrodu i kupku za zavarivanje od atmosferske oksidacije strujom inertnog plina (obično Argon Ar 99,5%) koji teče iz keramičke mlaznice. Može se koristiti ručno dodavanje materijala za zavarivanje ili se zavarivanje može izvesti taljenjem samo rubova zavarenih spojeva.
- TIG DC (DC je istosmjerni izlazni napon aparata za zavarivanje) je vrsta zavarivanja pogodna za čisto zavarivanje svih vrsta ugljičnih čelika s niskim i visokim udjelom legura te čelika koji sadrže bakar, nikal i titan i njihovih legura.
- TIG AC (AC - izmjenični izlazni napon) je vrsta zavarivanja metala kao što su aluminij, bronca, mjed, legure, koji pri zavarivanju na talinu stvaraju zaštitni izolacijski oksid. Promjenom polariteta struje zavarivanja moguće je "razbiti" površinski oksidni sloj kroz mehanizam koji se naziva "ionsko pjeskarenje". Napon na volframovoj elektrodi je naizmjenično pozitivan (EP) i negativan (EN). To se događa na kontrolirani način oko 20 do 200 puta u sekundi. Tijekom EP razdoblja, oksid se uklanja s površine, dopuštajući stvaranje kupke. Tijekom EN vremena dolazi do maksimalnog prijenosa topline na dio koji se zavaruje omogućavajući njegovo zavarivanje.
Inverter za zavarivanje MMA je uređaj koji 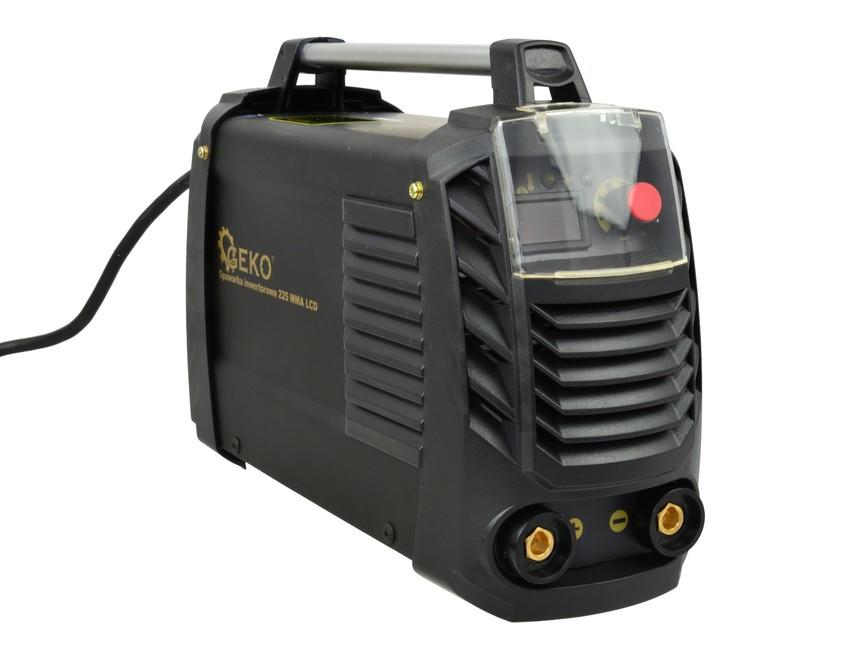 ispravlja normalni mrežni napon, ovaj ispravljeni napon se zatim elektroničkim sklopom pretvara u visokofrekventni izmjenični napon. Ovaj visokofrekventni napon se transformira i ispravlja u istosmjerni napon koji se može koristiti za zavarivanje, a naziva se istosmjerni napon. Prednost ovih invertera je mala težina, mogućnost elektroničkog podešavanja valnog oblika izlaznog napona i na taj način prilagodbe različitim metodama zavarivanja. Također je moguće ove strojeve opremiti dodatnim funkcijama koje povećavaju udobnost i kvalitetu rada. Ostale značajke pretvarača:
- Sila luka (MMA) na izlazu iz pretvarača je mjerenje struje zavarivanja. Ako, na primjer, zavarivač ne drži elektrodu na konstantnoj udaljenosti od zavara, strujni krug Arc Force dodaje i oduzima struju prema parametrima luka, stvarajući tako ujednačen zavar.
- Anti-stick (MMA) krug koji, kada se zapali luk, prepoznaje da se elektroda možda "zapinje" i odmah ograničava struju zavarivanja, sprječavajući da se elektroda zalijepi.
- Hot start (MMA) krug koji, prilikom paljenja luka, podešava izlazne parametre pretvarača kako bi se omogućilo jednostavno paljenje luka.